CNC 加工部品|試作から量
産ワンストップメーカー
CNC 加工部品|試作から量
産ワンストップメーカー
CNC 加工部品|試作から量
産ワンストップメーカー
戻すときに引用符のご板金加工-試作、生産ます。 カスタム部品やアセンブリと5日です。 アップロードデザインのために。

9001:2015年認定

シート金属材料

許容可能

高速時間
JTCカスタム板金試作サービスの提供を高速でコスト効率の高いソリューションのためのプロジェクト. サービスを含む曲げ加工、打抜き、切断基準ゲージ金属の両方の試作品や少量生産運行しています。 板金加工生産の耐久性、使用の金属部品の材料、表面の仕上げを満たしたお客様の仕様となり、様々な産業のように、自動車、医療機器、航空宇宙、エレクトロニクス、エネルギー、ロボティクス
しんでいただきたいと思っている板金工程を含むレーザー加工、曲げ加工、プレス加工、深絞り、溶接、複雑なデザイン精度。 また、高品質かつ精密板金加工部品に特化した仕様です。
から一個の試作と量産にも対応し事業のサイズに最適なスタートアップ、R&Dチーム、大量生産まで対応出来ます。 製造一般工業部品などの筐体、ブラケット、フレームに。
おかげ流線型のワークフローやノウハウをお届けいたしま部品の迅速な品質に妥協することに最適な厳しい開発スケジュール
また、アルミニウム、鉄、ステンレス鋼、銅、と厳格な 品質管理 を全て自分の正確な仕様です。
で金属の板より球濃厚なワークは、操作できる異なるプロセス。
のシートの金属切りに様々な
の板金曲げたり形成され
のシートに金属を入れその他の部品
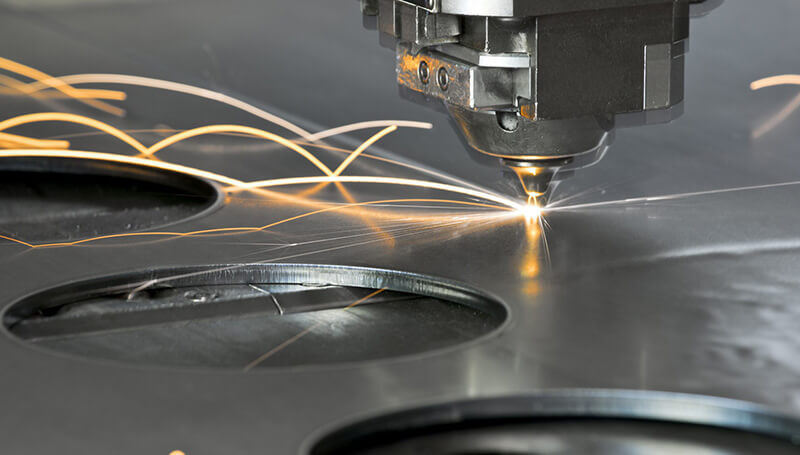
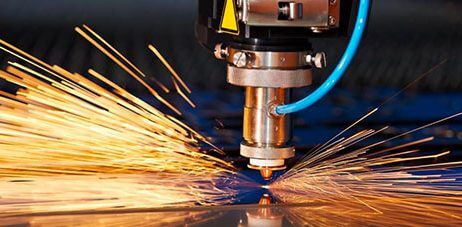
レーザー切断は、高精度、効率的な方法板金加する研究について紹介します。 で特に高出力レーザービームは、通常、約0.001″(0.025mm)径の素材を、正確に行います。
と焦点距離を1.5″-3″(38-76mm)で送な厳しい公差(±0.002″/0.05㎜)狭kerf幅(0.006″-0.015″/0.15–0.38mmです。 レーザー切断に最適で複雑な形状や細いが適切でない可能性があるため非常に厚い金属である。
特長:高精度、仕上げ、幅広い材質に対応しています。
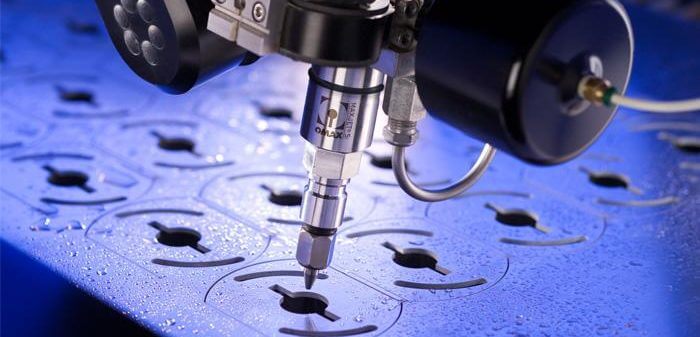
ウォータージェット加工用高圧力ストリームの水が混合の研磨材—切断シートメタル。 この方法は、特に厚い材料です。
と異なりレーザーやプラズマ切断、ウォータージェット加工は、冷間加工を製造する熱-放射能の影響を受けている地域(溶). ですので、金属の低融点材料を必要とする熱歪をもたらします。
代表的な部品の精度が±0.002″(0.05mm)、kerf幅と0.006″-0.015″(0.15–0.38mmです。 にも対応し、幅広い材料を変えることなく参加できません。
優位性:no熱傷の高精度、材料の柔軟性を実現。
プラズマ切断を採用し、高温プラズマアーク切断シートメタル。 で形電気チャネルの脱イオン化したガスを迅速かつ効率的なカットが相対的に低いセットアップ費用.
理想的な肉厚の厚い材料—6″(150mm)—プラズマ切断がより強力なレーザー又は水ジェットシステム、一般的に少な精度の向上を図っています。 コンピュータ制御による機械を扱うカットまでの0.25″(6.35mm)厚さい。
一部の精度は約±0.008″(0.2mm)、切削速度で200″(5.08m)で、間16番ゲージの穏やかなチール製です。
その高い切削速度、低コストで、肉厚の厚い金属である。
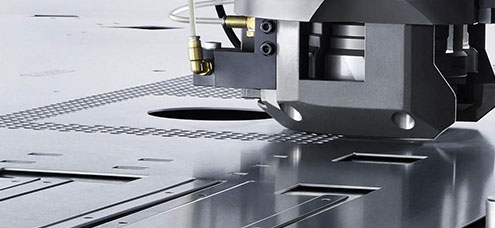
パンチングは、高速でコスト効率の良い方法で作成孔または切り取り、シートメタル。 のサンドイッチ、シートとパンチやダイのパンチドライブの金型ではさみの素材です。
で特に効率的に繰り返し穴パターンや不規則な形状によって形成させることができ、シリーズの小さな密着したパンチ.
打抜き加工もほとんどのシートの金属が、穴径は基を超えるシートの厚みのための最適な精度とエッジ品質です。
メリット:高速低製造には工具を準備するコストに最適なパンチングデザインです。
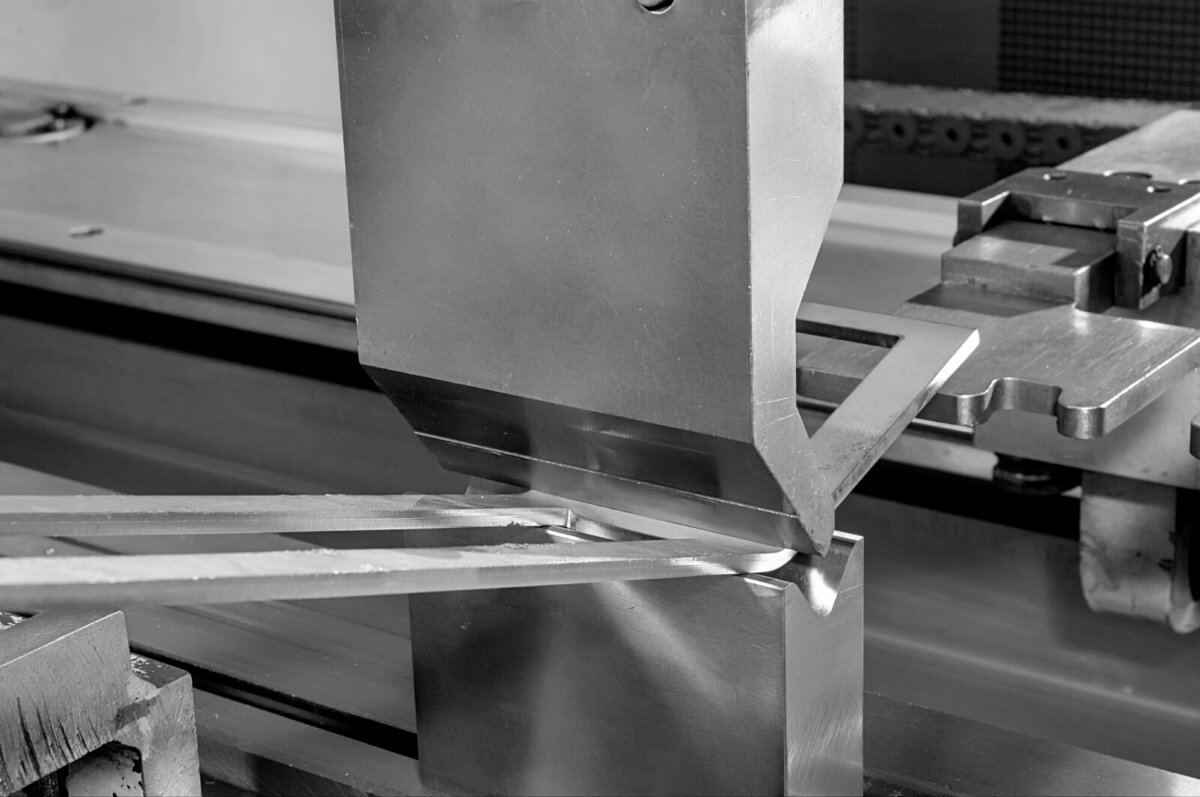
曲げ加工では成形プロセス形状の板金へのV-Uまたはチャネルプロファイルをプレスブレーキをかけます。 の金属が固定され特定の角度は120°によっては、厚みと強度。
による材料の弾性板金はい-折り曲げ補償のためのスプリングバックを最終的な角度を満たすデザイン。
曲げ加工に最適で創造筐体、ブラケット、構造を精密に角度ますか?
メコスト効率の高い成形-再現性の高い各種の金属である。
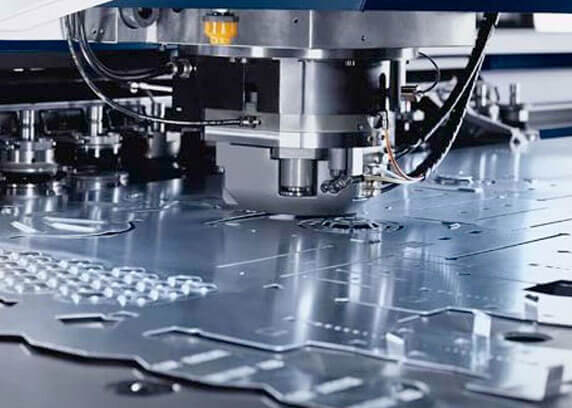
プレス加工では高速成膜プロセスを使用する機械式-油圧ダイレシート金属を希望す。 で一般的に行われて冷板金もの摩擦過程で発生局在す。
プレス加工が可能で幅広い部屋をサブプロセスなど
に最適な大量生産プレス加工を確保で一貫した形状を厳し不快な振動を大幅に抑制します。
メリット:高速サイクル時に精密なディテールに優れる。
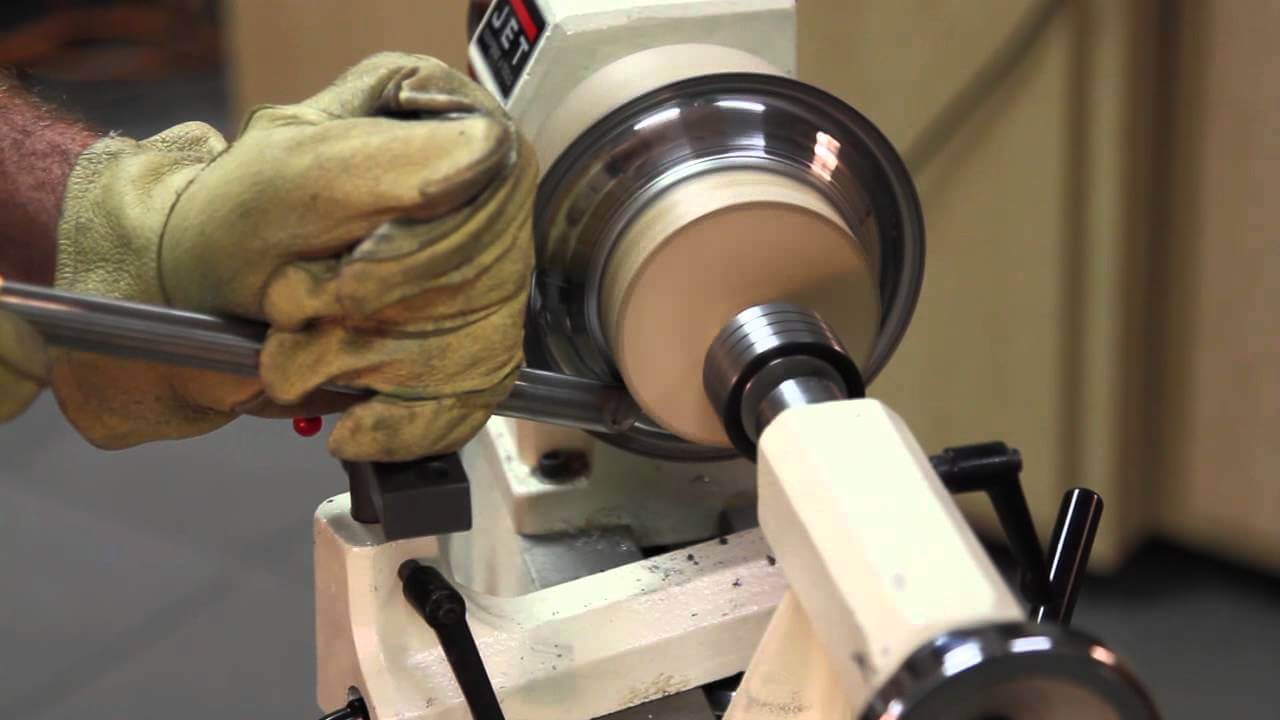
紡績のある金属成形工程で使用中空、左右対称のパーツなど、四捨五入機能には同様のコンセプトの陶器車輪を形成している。
このプロセスでは、板金の空白を回転させる旋盤加工、プレスに対する形状のツール形成では最終的な輪郭. 紡糸できる手動または機械的に応じて複雑です。
共通の形の半球と北半球の、円錐、シリンダー、紡糸に最適な部品のように反射板、ノズル、装飾部品です。
メ滑らかに仕上げ、低製造には工具を準備するコストに最適な丸い形状.
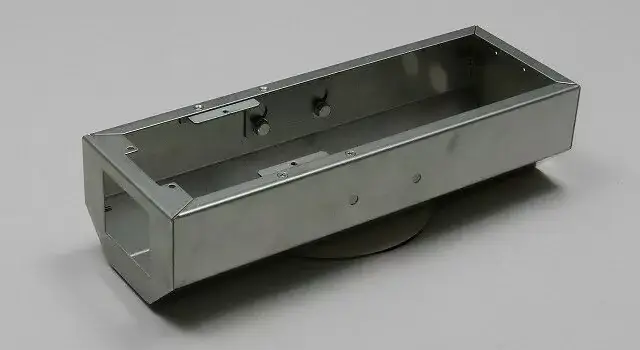
組み立ては最終ステージの板金加工、複数の部分を形成の完全な製品です。 コンポーネントの接続用ファスナー、溶接、リベット、またはその他の標準の接合方法。
このプロセスは、通常、以下の必要な切断、成形、表面仕上げを確保すべての部品を準備体制の構築を目指します。
組み立てには必須の作成機能などの構造筐体、フレーム、機械的なハウジングは、特に複合体やマルチパートのデザインです。
メリット:製品の準備、設計の柔軟性、対応マニュアル、自動化。
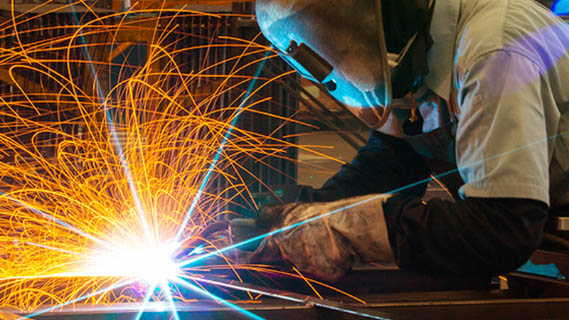
溶接で接合プロセスの融合による板金部品を用いた高熱を、永久社債間ます。 で使用する構造筐体。
材料アルミニウム、ステンレス鋼に優れた溶接性に適し板金溶接が可能です。 特定の技術など、TIG、MIG、またはスポット溶接により、材料の種類、厚さ、エアーツールで実績があります。
溶接とは異なり、形成した後に、以前の仕上げ、構造健全性の確保とシームレスに組織します。
利点:強い関節、結合、各種の金属である。
の製造方法を実現するための鍵の一部は品質です。 い方法は自由。
高速リードタイム、最低注文数量、低原単位のコストの急速な板金のプロフェッショナルと機能プロトタイピング
少量(約100K部品)に加速できる製品のウエブサイトを好むようです。 JTC専門で高品質なカスタム金属部品です。
高品質シートなどの金属材料アルミニウム、ステンレス、真鍮、安定の品質及び信頼性を保全すべて部品です。
アルミニウムには、優れた加工性、耐食性、耐久性で様々なアプリケーションなどの航空宇宙、自動車部品、屋外ます。
色
■
合金
7075アルミニウム-T651(3.4365|AlZn5.5MgCu)アルミニウム6061-T6 6082-T651(3.2315|AlSi1MgMn)アルミニウム6060(3.3206|AlMgSi),5052(3.3523|AlMg2.5)アルミ2017(3.1325),2024
ご利用に仕上げ
として機械加工、アルマイト、粉体塗装、電気めっき、塗装、サンドブラスト研磨
価格
$$
時間
約5営業日
真鍮には、加工性に優れた強い強度重量比率、耐食性、高導電性にも最適で産業用途に必要な耐久性や精度が上がります。
色
■
合金
H59,H62,C260,C360
ご利用に仕上げ
として機械加工、研磨、砂トブラスト、タンブリング,Electropolish,Alodine、熱処理、黒色酸化、無電解ニッケル、クロムメッキ、仕上げの仕上がり
価格
$$$
時間
約5営業日
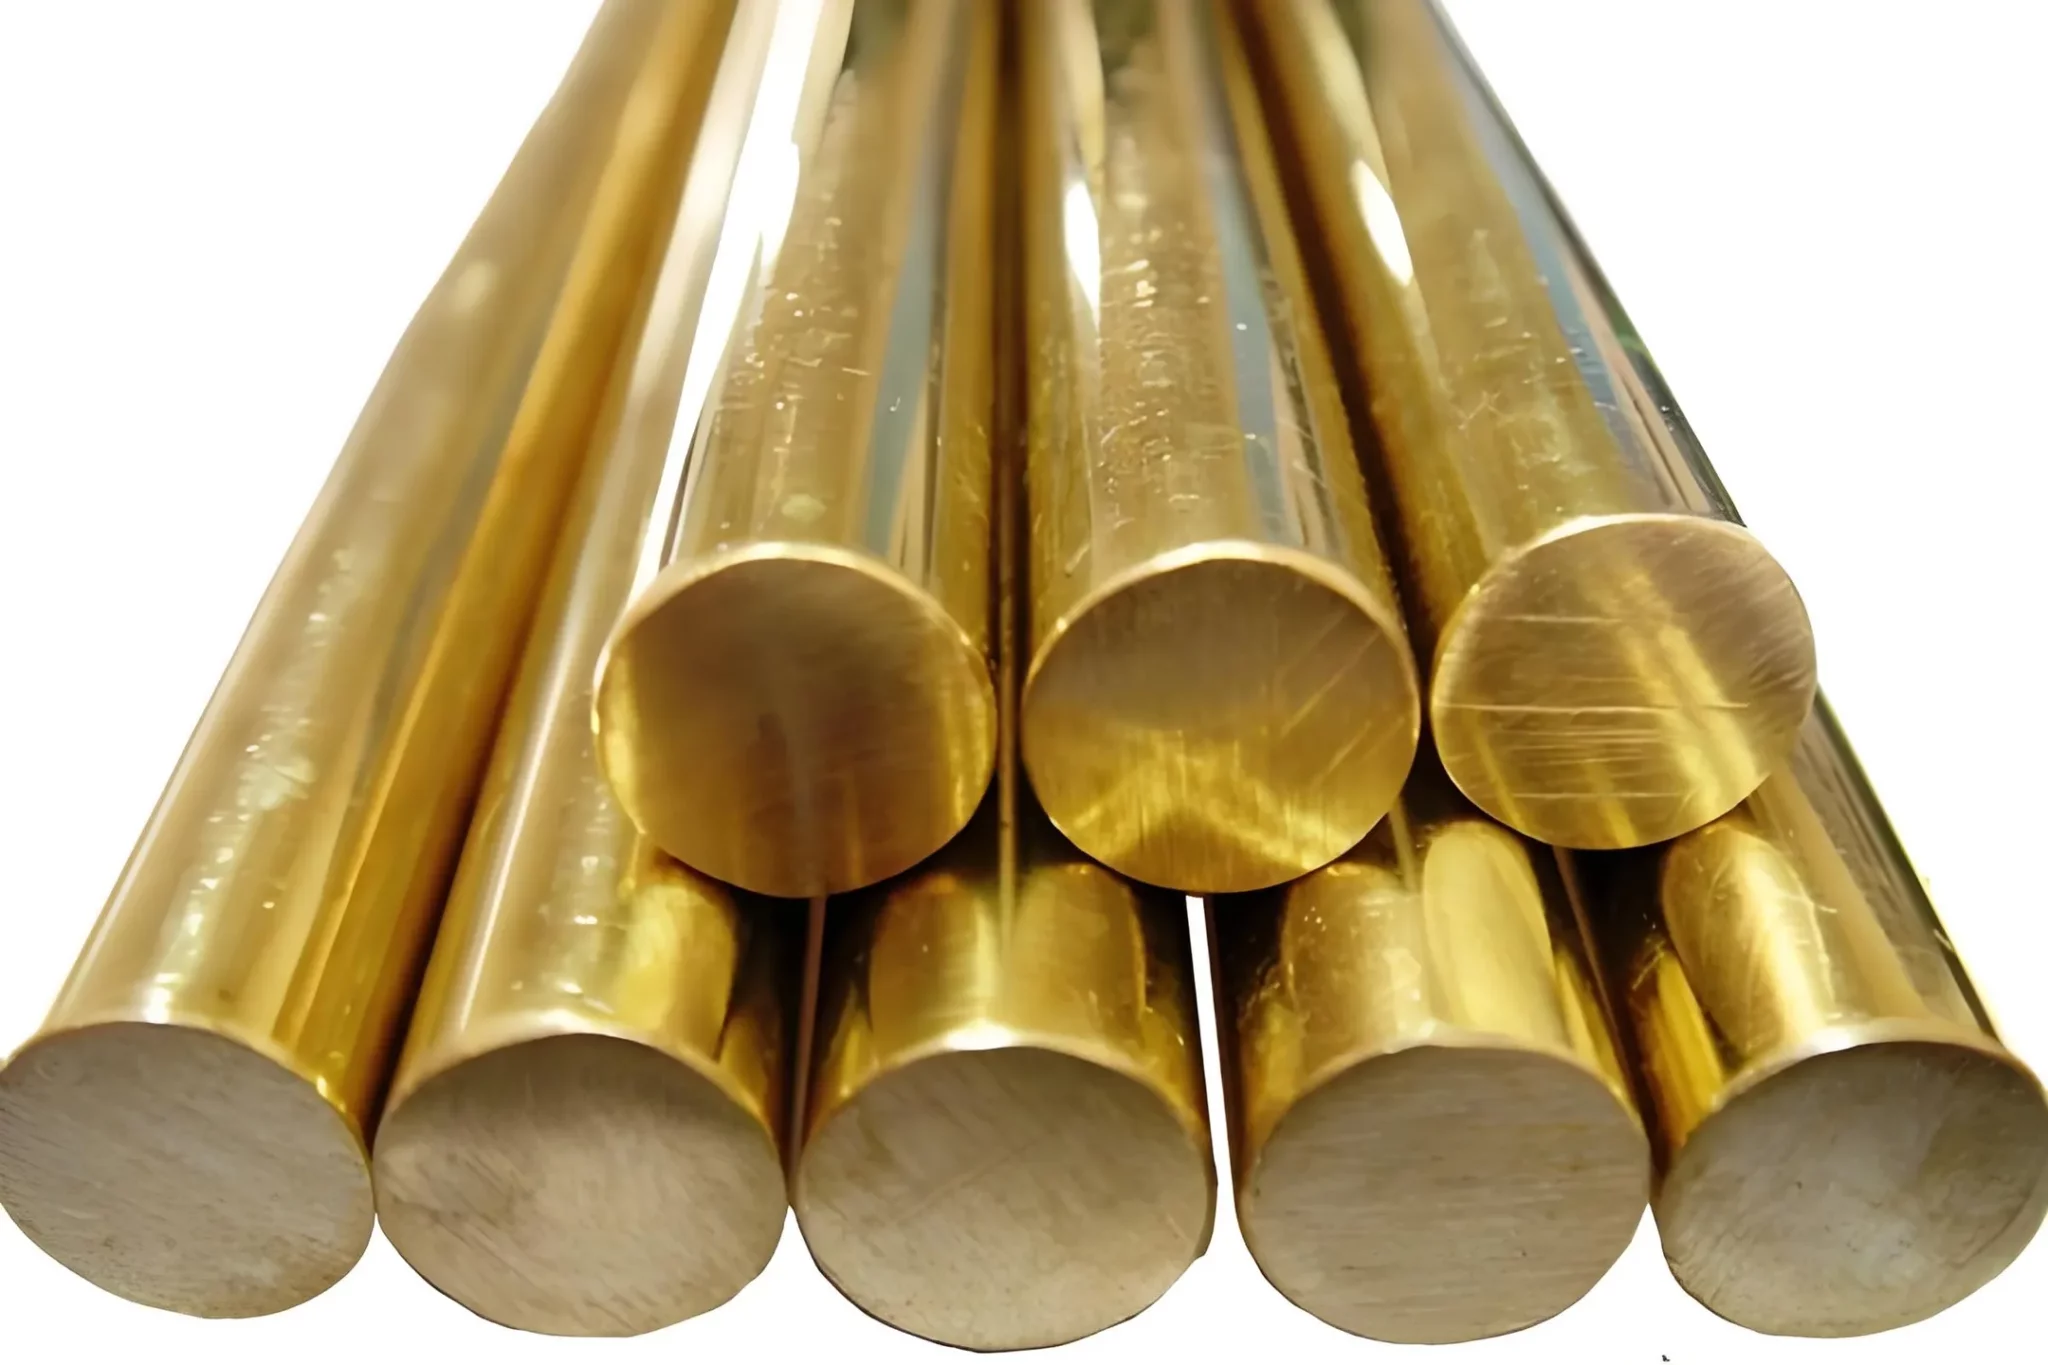
銅は効率的な熱伝導体の優れた性-展延性-耐食性、抗菌物件です。 での電気の配線、配管、熱交換器.
色
■
合金
C11000,C10100,C10200
ご利用に仕上げ
として機械加工、研磨、砂トブラスト、タンブリング,Electropolish,Alodine、熱処理、黒色酸化、無電解ニッケル、クロムメッキ、仕上げの仕上がり
価格
$$$
時間
約5営業日
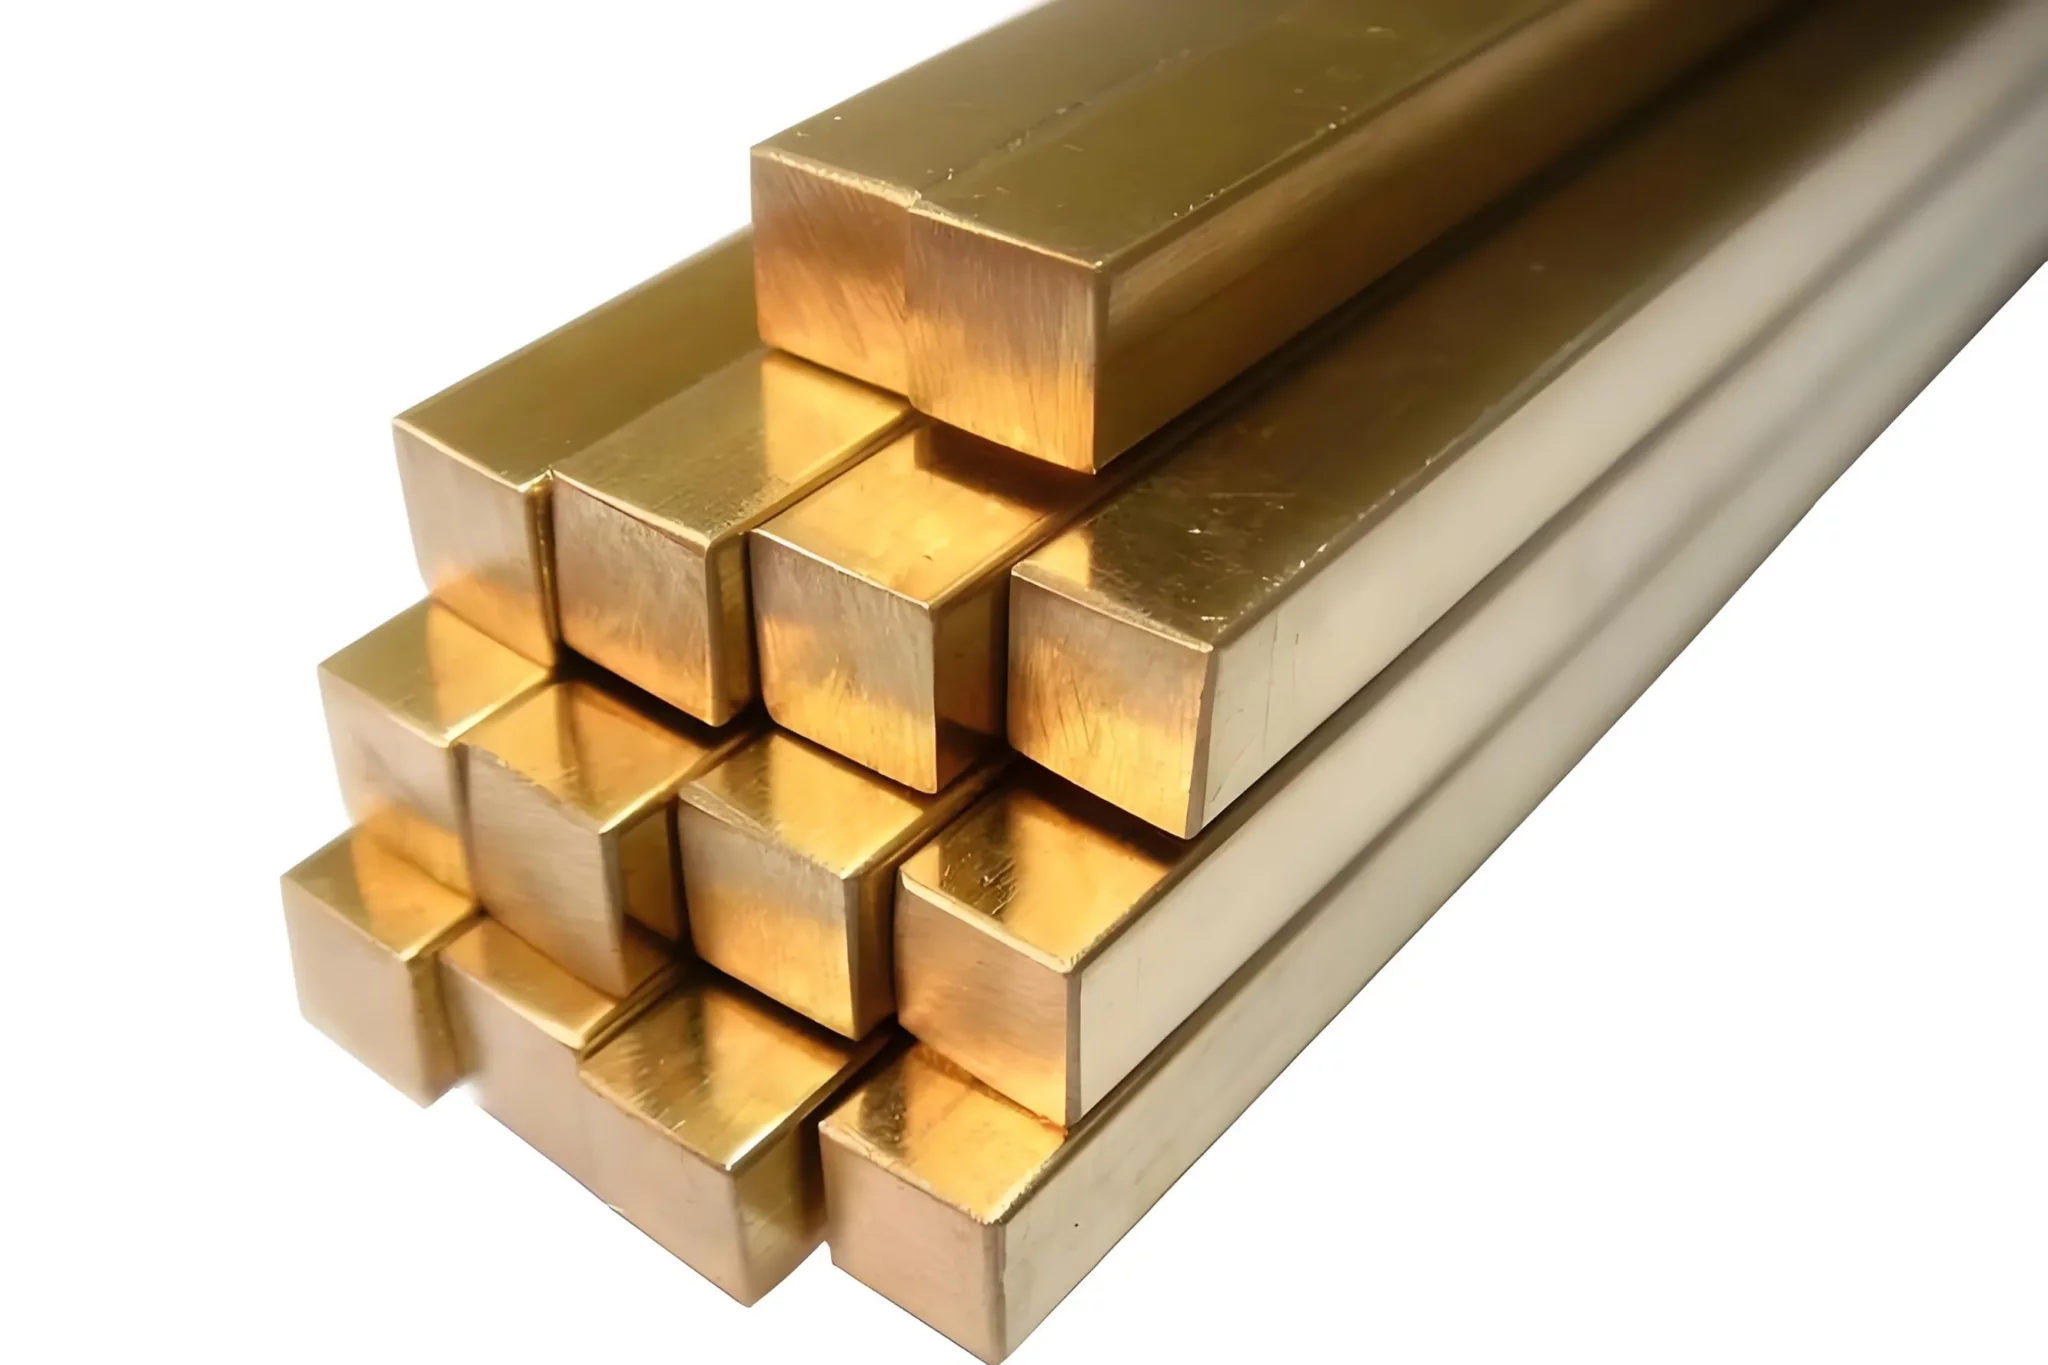
鉄鋼は強く、汎用性の高い材料の引張強度に適します。 で各種のサブタイプます。
色
■
合金
構造鉄鋼、型鋼、合金鋼、工具鋼、軸受鋼、炭素鋼
ご利用に仕上げ
として機械加工品、電気めっき、保護膜、粉体塗装
価格
$$$
時間
約7営業日
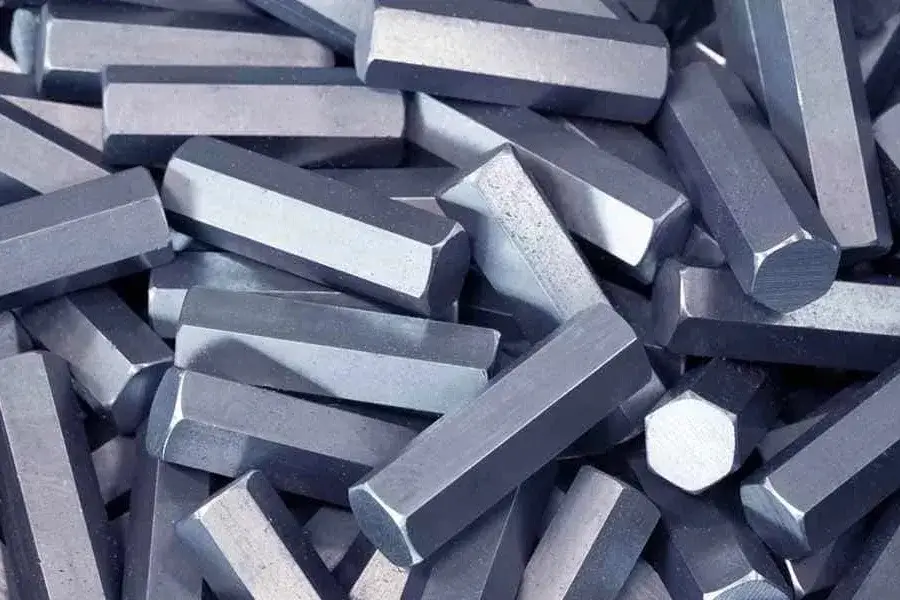
ステンレス鋼は、耐食合金鋼、クロム、ニッケル ですので、キッチン家電、医療機器、自動車部品です。
色
■
合金
ステンレス鋼416|1.4005|X12CrS13
ステンレス鋼15-5|1.4545|X5CrNiCu15-5
ステンレス鋼301|1.4310|X10CrNi18-8
ステンレス鋼430|1.4016|X6Cr17
440Cステンレス鋼|1.4125|X105CrMo17
ステンレス鋼420|1.4028|X30Cr13
ステンレス鋼304/304L| 1.4301/1.4307 | X5CrNi18-10/X2CrNi18-9
ステンレス鋼の二重2205| 1.4462 | 2205 | X2CrNiMoN22-5-3
ステンレス鋼17-4PH|1.4542|X5CrNiCuNb16-4-熱処理状態を
ステンレス鋼303|1.4305|X8CrNiS18-9
316ステンレス鋼/316L| 1.4401/1.4404 | X5CrNiMo17-12-2/X2CrNiMo17-12-2
ご利用に仕上げ
として機械加工品、電気めっき、保護膜、粉体塗装
価格
$$$
時間
約7営業日
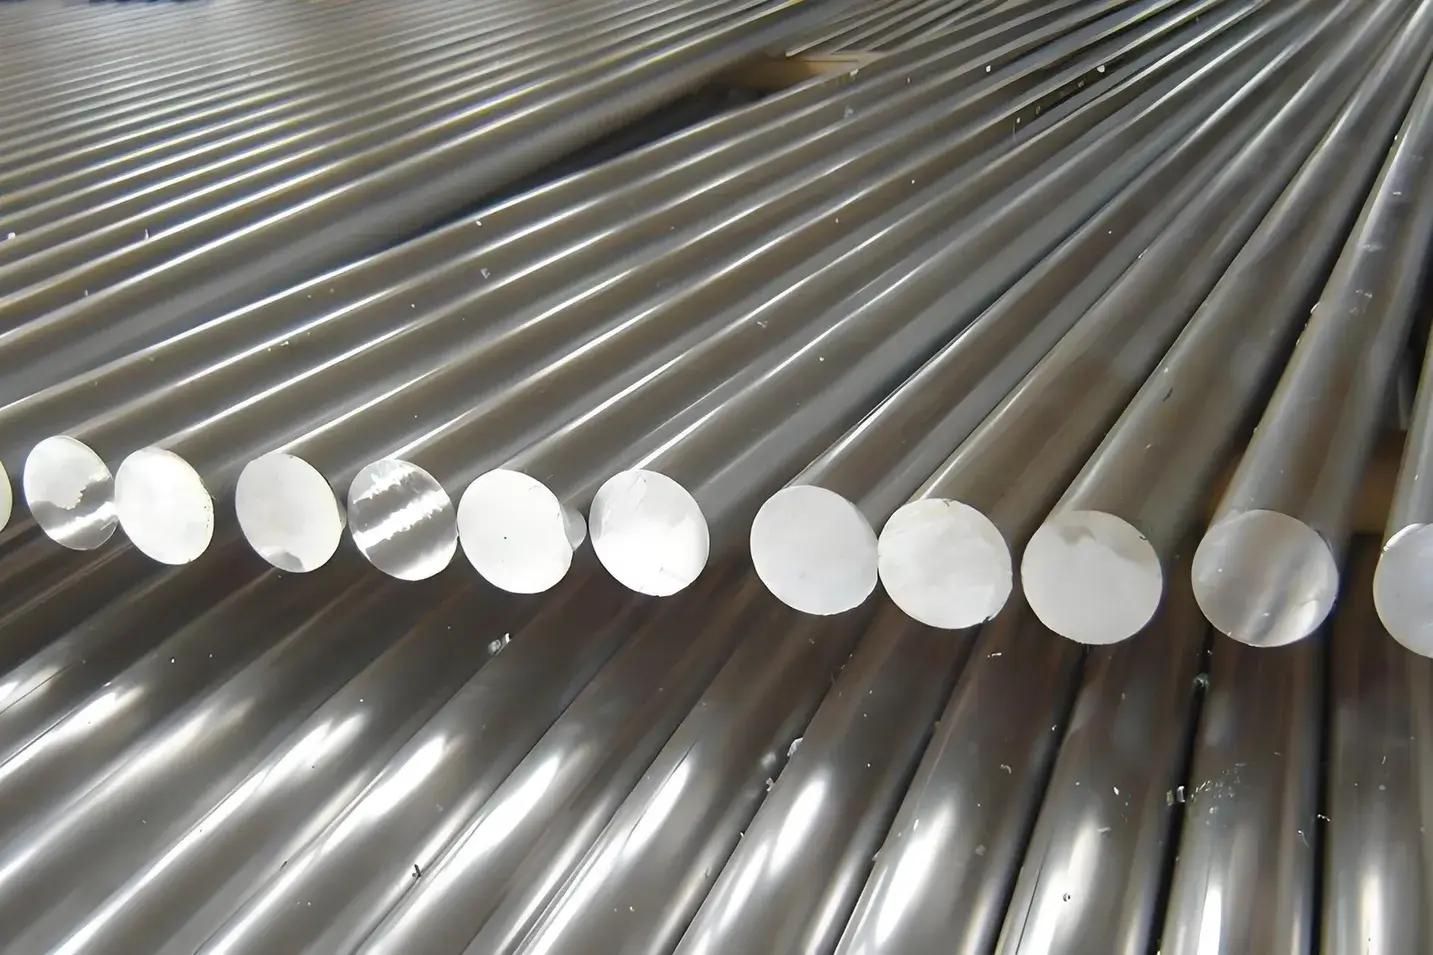
選択が適切な仕上がりを高める耐久性外観のカスタムメタルパーツ。 の場合の具体的なニーズに応じて、お気軽にお問い合わせくだい再。
従特定のデザインルールを製造、構造健全性、コスト効率化のための板金部品です。
| 特徴 | 推奨値 (MT=材料厚み) | 注記 |
| 最小曲げ半径 | 1×山 | を避ける割れ(変更になる場合がありますよ材質:軟質アルミ≤0.5×MT、ステンレス鋼以上の2×MT). |
| 穴にエッジ間距離 | 2×山 | を防止端変形中のパンチ加工など。 |
| 曲げる穴距離 | 6×山 | 確実性の増加のための高密度穴パターン |
| 特に座繰り距離 | 6×山 | 防穴歪み曲げが考えられている。 |
| 最小限の座繰り深さ | 8×山 | 維持強度の周countersinks. |
| 救カット幅 | 0.6×山 | 安フラッシュファスナーシート(調整スクリューヘッドの角度). |
| 鉄鋼原則金型加工 | 1×山 | 低応力集中を曲がり(必要な角). |
| コーナーフィレット半径 | 0.5×山 | 生産性の向上やストレス分布。 |
板金製作、成形平坦な金属シートをカスタム形状-構造を利用技術などの切削、曲げ、組立まで行なっています。 これは、各種工具や機械の操作シートの製造製品の筐体金具、その他の金属部品。のための最終用途追加的な仕上げ工程のように粉体塗装、メッキやアルマイトが必要とされている場合が多くをして耐久性を向上させると外観です。
板金加工は、切断、曲げ、組立金属板の特定の形状やサイズです。 方法を開発するなかでの切断シートをご希望のサイズ、形状を変えることで曲げパンチ加工など。 その後、部品の溶接または固定とし、仕上げ工程の塗装、コーティングが適用されます。
板金は安いのCNC加工の大量生産の減少により材料、金型コスト しかし、CNCには、より高精度、デザインの柔軟性で、より複雑な部品です。 のコスト差に依存プロジェクトの規模と複雑さについてです。
のタイプ切断機の使用により、選択した材料のゲージのシートなどの要因などご希望の時間と不快な振動を大幅に抑制します。
いプロジェクトを必要とする機器にだけを指定する必要があり、特定の切削機です。
一般的には、その切断、曲げ、穴よる部分、例えば、トレーザーカッター
しかし、板金部品の需要を組み合わせの形成プロセスは、このことは単に価格を引き上げによる大幅な金額です。
No. 注文することができます一個の試作品または1,000+ます。


